Depósitos hidráulicos abiertos o cerrados: control de contaminación
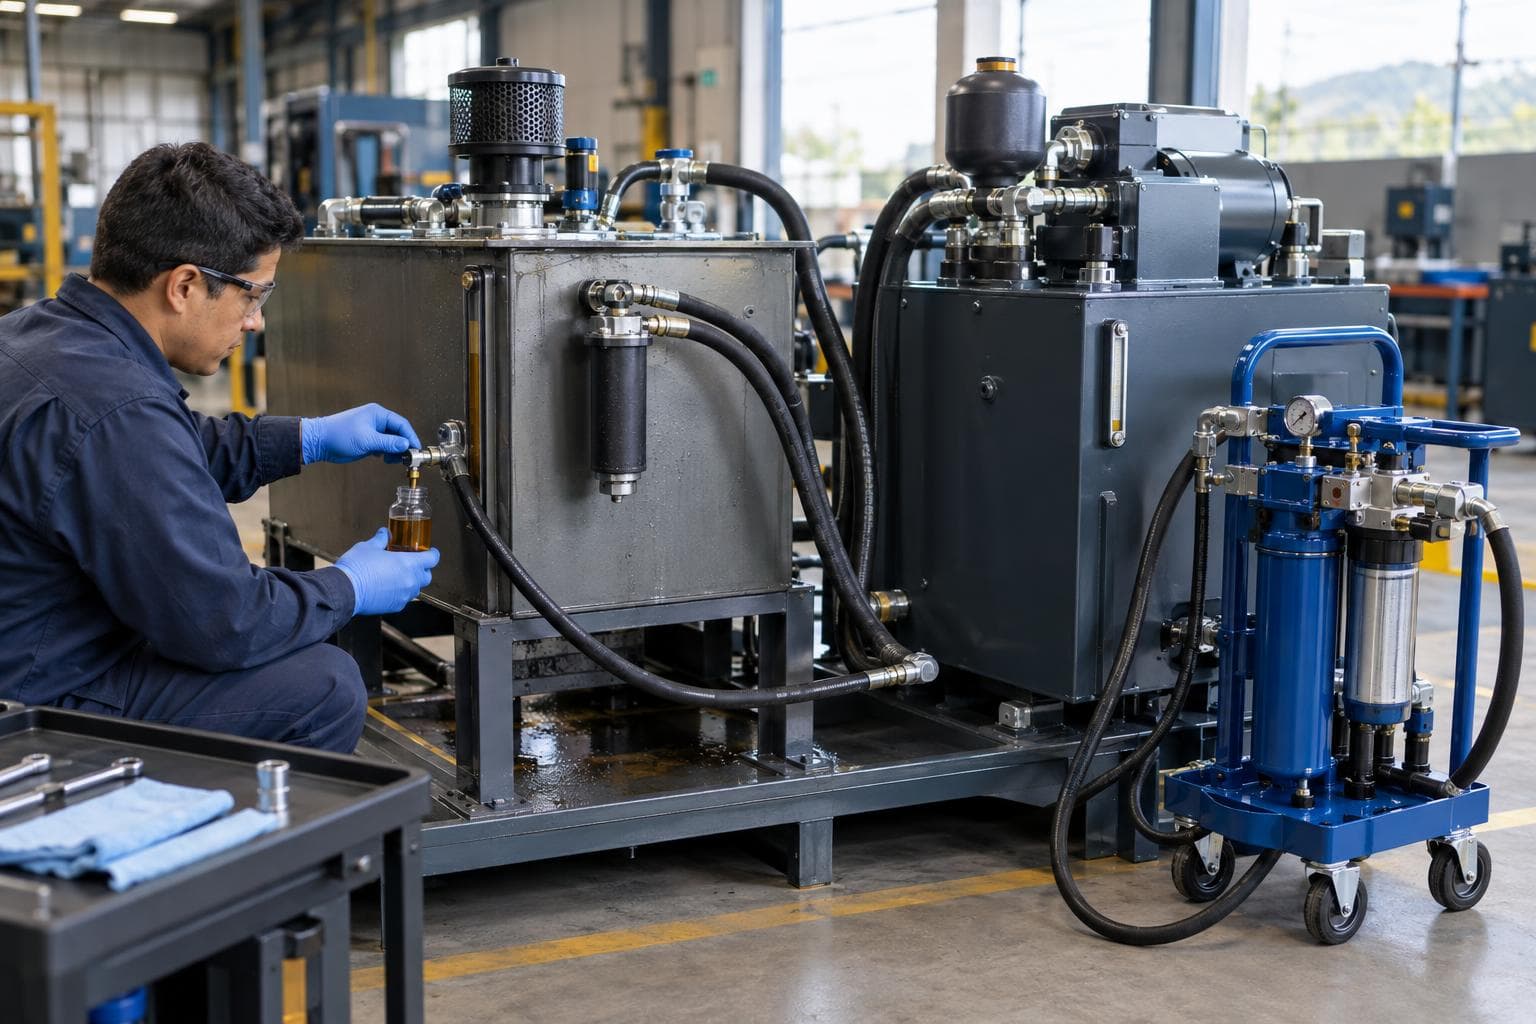
Depósitos hidráulicos abiertos y cerrados en Ecuador: el problema de la contaminación industrial
Un depósito hidráulico no solo almacena aceite: también puede convertirse en una de las principales vías de entrada de contaminación al sistema. En una excavadora que trabaja en una cantera, una prensa industrial, una plataforma elevadora o un equipo de mantenimiento vial, el polvo, la humedad y los residuos de servicio pueden terminar afectando el fluido mucho antes de que aparezca una falla evidente. Cuando el aceite pierde sus condiciones de limpieza, el problema puede trasladarse a bombas, válvulas, cilindros, motores hidráulicos y filtros.
Esta situación es especialmente relevante para empresas y talleres ecuatorianos. La maquinaria que opera en la Costa, la Amazonía, zonas agrícolas, proyectos mineros o vías en construcción puede estar expuesta a lluvia, alta humedad, barro, partículas en suspensión y cambios frecuentes de temperatura. Además, muchas intervenciones se realizan en campo, donde proteger una conexión abierta, filtrar el aceite de reposición o mantener limpios los recipientes exige procedimientos rigurosos. Por eso, elegir entre un depósito abierto y uno cerrado debe formar parte de una estrategia de confiabilidad, no ser únicamente una decisión de diseño o espacio.
Los depósitos hidráulicos abiertos son una solución tradicional y ampliamente utilizada. Su respiradero permite compensar los cambios de volumen provocados por la extensión y retracción de los actuadores, así como por la expansión térmica del aceite. También ofrecen un volumen de reposo que puede favorecer la separación del aire y la sedimentación de algunas partículas antes de que el fluido regrese a la bomba. Sin embargo, ese intercambio permanente con la atmósfera crea una vía potencial para el ingreso de polvo y humedad. La presencia de agua puede acelerar la oxidación, favorecer la corrosión y deteriorar ciertos componentes, mientras que las partículas sólidas pueden aumentar el desgaste de superficies de precisión y obstruir orificios de control.
El riesgo no depende únicamente del tipo de depósito. La turbulencia en el retorno, las salpicaduras, un nivel incorrecto de aceite, un respiradero inadecuado, filtros saturados o un mantenimiento realizado con mangueras y recipientes descubiertos también pueden incorporar aire y contaminantes. El resultado puede manifestarse como espuma, movimientos irregulares, pérdida de rendimiento, cavitación o una reducción de la disponibilidad operativa. En un taller, esto se traduce en más diagnósticos, cambios prematuros de aceite y componentes, además de paradas que afectan la productividad del cliente.
Los depósitos cerrados buscan limitar el contacto directo entre el fluido y el ambiente mediante un sistema sellado o de volumen variable. Esta configuración puede reducir determinadas vías de ingreso de partículas y humedad, pero no convierte al circuito en inmune a la contaminación. El aceite nuevo sin filtrar, los residuos de montaje, las reparaciones, el desgaste interno y una purga deficiente pueden introducir contaminantes incluso cuando el depósito permanece aislado. Por ello, cualquier afirmación sobre mayor vida útil, menor volumen o mejor comportamiento debe verificarse en función del diseño específico, las condiciones de operación y las indicaciones del fabricante.
La comparación resulta útil porque permite analizar el costo total de operación: consumo de fluido, frecuencia de filtración, disponibilidad del equipo, sensibilidad de sus componentes, facilidad de mantenimiento y condiciones ambientales. La información publicada por Fluid Power Journal muestra por qué el aislamiento del aceite puede ser relevante para controlar la contaminación, pero sus datos técnicos corresponden a una solución concreta y no deben generalizarse a todos los sistemas cerrados.
Para entender cuándo una alternativa puede ser conveniente, primero es necesario revisar cómo compensa cada diseño la expansión térmica, la variación de volumen de los actuadores y el aire presente en el circuito.
Cómo funciona un depósito hidráulico cerrado y qué datos técnicos deben verificarse
Un depósito abierto utiliza un respiradero para compensar los cambios de volumen del aceite y de los actuadores, pero ese intercambio con la atmósfera también puede facilitar la entrada de partículas y humedad. Un depósito cerrado busca limitar esa exposición mediante un sistema sellado o de volumen variable. La diferencia no consiste únicamente en cambiar la forma o reducir el tamaño del tanque: es necesario comprobar cómo se compensan la expansión térmica, el desplazamiento de los cilindros, el aire atrapado y las condiciones de aspiración de la bomba.
En un circuito con depósito ventilado, el nivel de aceite sube y baja a medida que los cilindros se extienden o retraen. El respiradero permite que el aire entre o salga para evitar una depresión o una presión excesiva dentro del tanque. También debe permitir la desaireación del fluido, por lo que el depósito suele incorporar volumen y zonas de reposo entre el retorno y la aspiración. Sin embargo, cada intercambio con el ambiente representa una posible vía de ingreso de polvo, agua o humedad condensada.
Un depósito cerrado limita ese intercambio directo. Puede utilizar una cámara sellada, un diafragma, un pistón, un fuelle u otro elemento capaz de absorber la variación de volumen sin permitir que el aire ambiental entre libremente en contacto con el aceite. El principio exacto depende del fabricante y del diseño. Por ello, antes de considerar su aplicación en una excavadora, prensa, plataforma elevadora o equipo industrial, no basta con confirmar que el producto se denomina cerrado: deben revisarse sus límites de presión, capacidad útil y método de compensación.
Aspectos técnicos que deben analizarse
- Compensación térmica: el aceite se dilata al aumentar la temperatura y se contrae al enfriarse. El depósito debe admitir esos cambios sin generar una presión excesiva, provocar fugas, deformar componentes o producir una depresión perjudicial durante el enfriamiento.
- Variación de volumen de los actuadores: un cilindro de doble efecto no desplaza el mismo volumen en ambos lados debido al volumen ocupado por el vástago. El sistema debe compensar el volumen que entra o sale del depósito cuando los actuadores cambian de posición, incluyendo las combinaciones de cilindros que operan simultáneamente.
- Purga del aire: el sellado no elimina el aire incorporado durante el llenado, una reparación o el cambio de una manguera. Debe existir un procedimiento de purga y, cuando corresponda, una válvula o punto específico para retirar el aire atrapado antes de aplicar carga al circuito.
- Presión en la aspiración: la entrada de la bomba debe recibir un suministro estable y suficiente. Una presión demasiado baja puede favorecer la aireación o la cavitación; una presión excesiva puede superar los límites de la bomba, los sellos o el depósito. Este valor debe verificarse con instrumentos y contra la documentación del fabricante.
- Separación del aire y circulación: el diseño debe evitar que el retorno entre directamente en la aspiración arrastrando burbujas. Algunos sistemas emplean trayectorias de flujo, deflectores, cámaras o una circulación más directa para controlar el aire, pero su eficacia depende de la configuración y del caudal real del equipo.
La publicación de Fluid Power Journal describe una solución concreta de volumen variable que trabaja con una presurización aproximada de 0 a 0,6 bar, equivalentes a 1–9 psig. Según la información publicada, el mecanismo de resorte mantiene esa presión sin depender directamente de la temperatura o de la presión ambiental. El mismo artículo señala que, en ciertos depósitos convencionales, el fluido puede requerir aproximadamente entre dos y tres minutos de reposo para facilitar la separación del aire, mientras que la solución descrita busca reducir la recirculación con aire mediante una circulación más directa hacia la bomba.
Estos valores no deben convertirse en una especificación general para todos los depósitos cerrados. Corresponden al diseño analizado en esa publicación y deben confirmarse en la ficha técnica, el manual de instalación y las condiciones de operación del modelo que se pretenda utilizar. Tampoco es correcto asumir que una presión positiva siempre elimina la cavitación: la bomba, la viscosidad del aceite, la temperatura, la altura de aspiración, las pérdidas en la línea y el estado de los filtros siguen siendo determinantes.
| Dato que debe verificarse | Por qué es importante | Documento o comprobación recomendada |
|---|---|---|
| Rango de presión interna | Permite confirmar que el depósito y los componentes soportarán las condiciones normales y transitorias. | Ficha técnica, manual y medición durante arranque, operación y parada. |
| Capacidad de compensación de volumen | Debe cubrir la expansión térmica y el desplazamiento de los cilindros sin perder el sellado. | Cálculo del circuito y datos de capacidad útil del fabricante. |
| Presión disponible en la aspiración | Ayuda a evaluar el riesgo de cavitación, aireación y restricciones en la línea de entrada. | Curvas de la bomba, pérdidas de carga y mediciones en campo. |
| Método de purga | El aire introducido durante el montaje o mantenimiento puede causar espuma y movimientos irregulares. | Procedimiento de puesta en servicio y ubicación de válvulas o puntos de purga. |
| Temperatura y compatibilidad | Los sellos, diafragmas y materiales deben ser compatibles con el aceite y el rango térmico. | Manual del fabricante y ficha del fluido utilizado. |
| Filtración y limpieza inicial | El sellado no elimina partículas procedentes de tuberías, reparaciones o aceite nuevo. | Procedimiento de lavado y análisis de aceite, incluido el código ISO 4406. |
También debe revisarse la relación entre el volumen del depósito y la circulación real del fluido. La información de Fluid Power Journal indica que un sistema de volumen variable puede permitir un depósito más compacto porque el aceite solo entra o sale para compensar los cambios térmicos o el movimiento de los actuadores. No obstante, reducir el volumen no significa que cualquier tanque pequeño sea adecuado. El sistema debe mantener una reserva suficiente, controlar el aire, soportar los cambios de volumen y garantizar una aspiración estable en todas las posiciones y condiciones de trabajo.
La misma fuente atribuye a una solución sellada concreta una vida del fluido de hasta cinco veces la de depósitos convencionales. Esta cifra debe interpretarse como un resultado o capacidad comunicada para ese diseño, no como una ventaja automática de todos los depósitos cerrados. La vida útil real dependerá de la limpieza durante el montaje, la filtración, el agua, la temperatura, la compatibilidad del aceite, el desgaste interno y la calidad del mantenimiento.
En la práctica, la selección debe cerrarse con una verificación técnica del circuito completo: volumen desplazado por los cilindros, expansión térmica prevista, caudal de retorno, presión de aspiración, método de purga, límites de temperatura, compatibilidad de sellos y requisitos de filtración. Solo después de revisar estos datos puede determinarse si un depósito cerrado aporta una mejora real frente a un depósito abierto correctamente diseñado.
Mantenimiento y seguridad hidráulica: limpieza ISO 4406, control de agua y análisis de aceite
La elección entre un depósito abierto y uno cerrado solo ofrece resultados sostenibles cuando se acompaña de un programa de limpieza, muestreo y mantenimiento. El sellado puede reducir una vía de entrada de contaminantes, pero no impide que las partículas lleguen con el aceite nuevo, queden en las tuberías después de una reparación o se generen por el desgaste de bombas, válvulas, cilindros y mangueras. Por esta razón, la condición del fluido debe comprobarse con datos y tendencias, no únicamente por su color o por las horas transcurridas desde el último cambio.
Definir un objetivo de limpieza para cada circuito
La norma ISO 4406 expresa la contaminación sólida mediante tres códigos relacionados con la cantidad de partículas iguales o superiores a 4, 6 y 14 micrómetros por mililitro de aceite. El objetivo no debe ser idéntico para una prensa con servoválvulas, una excavadora con válvulas direccionales o una plataforma elevadora. Debe establecerse a partir del componente más sensible, de las indicaciones del fabricante y de las condiciones reales de trabajo.
| Referencia del circuito | Aspecto que debe verificarse | Precaución de interpretación |
|---|---|---|
| Servoválvulas | Suelen requerir un control de partículas más estricto. | El código objetivo debe confirmarse con el fabricante del componente. |
| Válvulas proporcionales | La limpieza influye en orificios y elementos de control de precisión. | La referencia depende del modelo, el aceite y la presión del sistema. |
| Bombas de pistones | El desgaste de superficies internas puede aumentar rápidamente la contaminación. | Debe revisarse la recomendación de la bomba y del fabricante del equipo. |
| Válvulas direccionales convencionales | También necesitan filtración y control de partículas. | Un circuito menos sensible no significa que pueda operar con aceite sucio. |
Las cifras de limpieza utilizadas como referencia en algunas aplicaciones, como 14/12/9, 16/14/11, 18/16/13 o 20/18/15, no deben convertirse en límites universales. Son ejemplos de objetivos que deben validarse con la documentación técnica del equipo. Un depósito cerrado puede presentar un código ISO fuera de objetivo si el filtro está saturado, existe desgaste interno o el aceite se incorporó sin filtrar.
Procedimiento práctico para empresas y talleres en Ecuador
- Establecer una muestra de referencia: después de una limpieza completa, una puesta en servicio o un cambio importante de componentes, tomar una muestra y registrar el código ISO 4406, el contenido de agua, la viscosidad a 40 °C, el número ácido y los metales de desgaste.
- Elegir un punto de muestreo representativo: siempre que sea posible, utilizar una línea activa y limpia, con el sistema a temperatura normal de operación. Evitar extraer la muestra desde el fondo del depósito o desde una zona estancada, porque puede contener sedimentos que no representan el fluido que llega a la bomba.
- Repetir el método: emplear el mismo punto, procedimiento, tipo de frasco y condición de operación en cada toma. También conviene registrar las horas de trabajo y cualquier intervención reciente en filtros, bombas, cilindros, acoples o mangueras.
- Filtrar el aceite nuevo: no asumir que un tambor recién abierto tiene la limpieza necesaria para una válvula proporcional o una bomba de pistones. Utilizar un carro de filtración compatible, recipientes exclusivos e identificados, y mangueras tapadas cuando no estén en uso.
- Controlar el agua por separado: la filtración convencional de partículas no necesariamente elimina el agua disuelta. Según el diagnóstico y las indicaciones del proveedor, pueden requerirse filtros coalescentes, deshidratación al vacío u otros sistemas fuera de línea.
- Comparar tendencias: un aumento persistente de partículas, agua, viscosidad, número ácido o metales puede indicar ingreso de contaminantes, degradación del aceite o desgaste de un componente. Una medición aislada no siempre permite identificar la causa.
Estas medidas son especialmente importantes en excavadoras, equipos agrícolas, maquinaria minera, plataformas y unidades de mantenimiento vial que trabajan en la Costa, la Amazonía, zonas lluviosas o ambientes con polvo. En estas condiciones, el respirador, la tapa de llenado, los sellos de vástago y las conexiones desconectadas deben inspeccionarse con frecuencia. Un respirador desecante puede ayudar a limitar el ingreso de humedad en un depósito ventilado, pero necesita reemplazo según su indicador, el ambiente y las horas de servicio. No sustituye el análisis del aceite ni corrige el agua que ya se encuentra dentro del sistema.
Seguridad durante el muestreo y la intervención
El aceite hidráulico puede estar caliente y sometido a presión suficiente para causar lesiones graves. Un chorro pequeño que atraviesa la piel constituye una emergencia médica, aunque la herida parezca superficial. Antes de aflojar una conexión, retirar un filtro o tomar una muestra, el personal debe detener el equipo, aplicar bloqueo y etiquetado, descargar la presión acumulada y asegurar mecánicamente los implementos elevados. Nunca se debe buscar una fuga con la mano; es preferible utilizar cartón, una pantalla u otro método seguro de inspección.
- Utilizar gafas o pantalla facial, guantes compatibles con el fluido, ropa de protección y calzado de seguridad.
- Esperar a que el aceite alcance una temperatura segura antes de abrir el circuito, salvo que el procedimiento de muestreo requiera una condición específica y controlada.
- Evitar fuentes de ignición y mantener ventilada el área de trabajo.
- Colocar bandejas de contención y disponer de material absorbente para controlar derrames.
- No limpiar aceite con aire comprimido sobre la piel ni dirigirlo hacia conexiones, rodamientos o personas.
- Etiquetar los residuos y gestionar el aceite usado conforme a los procedimientos ambientales aplicables.
El filtrado fuera de línea, conocido en algunas instalaciones como kidney loop, puede complementar los filtros de presión y retorno al limpiar progresivamente el aceite del depósito mientras el circuito principal permanece detenido o trabaja bajo un procedimiento controlado. Puede ser útil en prensas, sistemas con grandes volúmenes de aceite, maquinaria minera o equipos con paradas costosas. Su instalación debe considerar compatibilidad del fluido, caudal, presión, capacidad del filtro y protección contra conexiones incorrectas.
La decisión de cambiar el aceite debe basarse en el resultado del análisis, la tendencia de los indicadores, las recomendaciones del fabricante y la causa de la contaminación. Un aumento de partículas después de sustituir una bomba o una manguera puede indicar residuos de montaje; un incremento de agua puede relacionarse con lluvia, lavado a presión, condensación o sellos deteriorados. Corregir la fuente, limpiar el circuito y verificar nuevamente el código ISO suele ser más útil que reemplazar el aceite sin investigar el origen del problema.
Así, el depósito cerrado o abierto se integra en un programa más amplio: limpieza durante el montaje, filtración de cada reposición, protección de mangueras y conexiones, control de agua, muestreo repetible y mantenimiento seguro.
Cuándo elegir un depósito abierto o cerrado para empresas ecuatorianas
La información obtenida mediante el control de partículas, agua, viscosidad y desgaste permite relacionar la condición del aceite con la configuración del depósito y con el ambiente de trabajo. A partir de esa relación, la elección entre un depósito abierto y uno cerrado debe hacerse considerando el costo total del ciclo de vida del equipo, no únicamente el precio de adquisición, el tamaño del tanque o la facilidad de instalación.
Un depósito abierto puede ser adecuado cuando el circuito trabaja en un ambiente relativamente controlado, utiliza componentes con requisitos de limpieza compatibles con ese diseño y cuenta con una filtración correctamente dimensionada. También puede ser una alternativa razonable en equipos donde el acceso para inspección y mantenimiento es prioritario, el volumen de aceite no representa una limitación importante y el respiradero, la tapa de llenado y las conexiones permanecen protegidos frente a polvo y humedad.
Esta configuración exige que el respiradero sea apropiado para las condiciones ambientales y que su estado forme parte de las inspecciones periódicas. En maquinaria instalada en interiores limpios, prensas con rutinas de mantenimiento estandarizadas o sistemas con baja exposición al agua, un depósito abierto bien diseñado puede ofrecer una solución sencilla y técnicamente suficiente. Sin embargo, la decisión debe considerar el comportamiento real del equipo, no solo el lugar donde permanece instalado: una máquina que se desplaza entre talleres, obras o zonas de almacenamiento puede enfrentar condiciones mucho más severas durante el servicio y el mantenimiento.
Un depósito cerrado puede ser pertinente cuando resulta prioritario limitar el intercambio de aire con el ambiente, reducir la exposición a partículas y humedad o disminuir el volumen de aceite sometido a contaminación externa. Esta alternativa merece especial atención en maquinaria minera, equipos de construcción, unidades agrícolas, plataformas móviles y sistemas de mantenimiento vial que trabajan en la Costa, la Amazonía, zonas lluviosas o áreas con polvo en suspensión. También puede evaluarse en instalaciones donde una parada no programada tiene un impacto económico elevado o donde el circuito incorpora válvulas proporcionales, servoválvulas u otros componentes sensibles.
El ambiente, por sí solo, no determina la elección. Debe analizarse cómo se contamina realmente el sistema. Si la mayor parte de las partículas procede de sellos deteriorados, mangueras desconectadas, reparaciones sin limpieza, aceite de reposición sin filtrar o desgaste interno, cambiar un depósito abierto por uno cerrado no eliminará la causa principal. Del mismo modo, si el problema dominante es la entrada de agua durante lavados a presión o la condensación, será necesario revisar tapas, respiradores, sellos y procedimientos de limpieza, además de valorar la configuración del depósito.
Factores técnicos y económicos que deben compararse
| Factor de decisión | Cuándo puede favorecer un depósito abierto | Cuándo puede justificar evaluar un depósito cerrado |
|---|---|---|
| Condiciones ambientales | Ambientes interiores o con baja exposición a polvo, lluvia y humedad. | Operación en canteras, obras viales, zonas agrícolas, minería o ambientes con humedad elevada. |
| Sensibilidad de los componentes | Circuitos sencillos con requisitos de limpieza definidos y controlados. | Sistemas con servoválvulas, válvulas proporcionales, bombas de precisión u otros componentes sensibles. |
| Costo de una parada | Equipos con mantenimiento sencillo, disponibilidad de reemplazos y paradas programables. | Equipos críticos cuya detención afecta la producción, la extracción, la construcción o el servicio al cliente. |
| Espacio y peso | Instalaciones con espacio suficiente para un depósito dimensionado para almacenamiento y reposo. | Maquinaria móvil o compacta donde el volumen y el peso del aceite condicionan el diseño. |
| Capacidad de mantenimiento | Personal, herramientas y procedimientos disponibles para inspeccionar respiraderos y controlar el llenado. | Necesidad de reducir la exposición ambiental, siempre que exista capacidad para mantener sellos, purgas y elementos de compensación. |
| Volumen y costo del fluido | Volúmenes moderados y cambios de aceite con bajo impacto económico. | Grandes volúmenes de aceite, lubricantes costosos o procesos donde retirar y disponer el fluido genera gastos relevantes. |
Evaluar el costo total del ciclo de vida
El análisis económico debe incluir el depósito, los elementos de compensación, la filtración, los instrumentos de control, la instalación y la capacitación del personal. También conviene estimar el costo de los filtros, el aceite de reposición, las inspecciones, las reparaciones y las horas de parada. Un sistema cerrado puede requerir una inversión inicial superior y procedimientos específicos de montaje, pero podría resultar conveniente si reduce la frecuencia de intervenciones o protege un equipo cuyo tiempo fuera de servicio es costoso.
En cambio, un depósito abierto puede ofrecer un menor costo inicial y facilitar el acceso para inspección, pero su conveniencia disminuye si el equipo trabaja continuamente en ambientes contaminados, si el aceite debe reemplazarse con frecuencia o si la contaminación provoca fallas repetitivas en bombas y válvulas. Estos costos deben calcularse con registros de consumo de fluido, horas de mantenimiento, cambios de filtros, fallas y resultados de análisis, en lugar de basarse únicamente en estimaciones generales.
Para una empresa ecuatoriana, también es importante considerar la disponibilidad local de repuestos, filtros, sellos, elementos de purga y personal capacitado. Una solución técnicamente avanzada puede perder parte de su beneficio si no existen repuestos compatibles o si el equipo no puede recibir atención especializada durante una parada. Antes de seleccionar el diseño, deben confirmarse los intervalos de inspección, el procedimiento de puesta en servicio, la compatibilidad del aceite y la forma de verificar la presión y el volumen de compensación.
Criterios de selección por tipo de aplicación
- Maquinaria de construcción y minería: valorar especialmente la exposición a polvo, barro, agua de lluvia, lavado a presión y mantenimiento en campo. La protección de respiradores, tapas, mangueras y conexiones debe formar parte de la evaluación.
- Equipos agrícolas: considerar los periodos de almacenamiento, la condensación, el trabajo al aire libre y la variación estacional de temperatura y humedad.
- Prensas y equipos industriales: revisar la sensibilidad de las válvulas, la continuidad de la producción, el volumen del depósito y la posibilidad de incorporar filtración independiente.
- Plataformas y equipos móviles: comprobar el espacio disponible, los cambios de posición, las aceleraciones, la estabilidad del nivel de aceite y la compensación del volumen durante todos los movimientos.
- Sistemas de mantenimiento vial: considerar el polvo de las vías, la exposición a lluvia, la frecuencia de traslado y la dificultad de mantener conexiones protegidas en trabajos fuera de taller.
Antes de aprobar una modificación o una nueva instalación, el responsable del equipo puede documentar la decisión con una matriz que incluya ambiente, sensibilidad de componentes, volumen de aceite, costo de parada, disponibilidad de repuestos, capacidad de filtración, facilidad de inspección y requisitos del fabricante. Esta comparación permite determinar si conviene mantener un depósito abierto con mejoras en respiración, filtración y procedimientos, o si las condiciones operativas justifican estudiar un sistema cerrado con compensación de volumen y control de presión.
Sostenibilidad e impacto ambiental del aceite hidráulico: recomendaciones, límites y fuentes
La decisión entre un depósito abierto y uno cerrado también tiene implicaciones ambientales y de sostenibilidad, pero esas implicaciones deben leerse con criterio técnico. En términos prácticos, un sistema que mantiene el aceite más limpio y controlado puede ayudar a reducir cambios prematuros, paradas innecesarias y pérdidas por desgaste; sin embargo, no existe un beneficio automático por el solo hecho de cerrar el depósito. La mejora real depende de que el conjunto esté bien diseñado, se mantenga limpio y opere dentro de los parámetros del fabricante.
Por eso, la recomendación más sólida para empresas ecuatorianas no es asumir que un depósito cerrado resolverá la contaminación, sino integrar varias medidas: controlar el ingreso de polvo y humedad, filtrar cada reposición de aceite, proteger las conexiones durante el mantenimiento, tomar muestras de forma repetible y actuar sobre las tendencias de contaminación antes de que el daño llegue a bombas, válvulas o cilindros. Cuando estas prácticas se aplican de manera consistente, sí es posible extender de forma condicionada la vida útil del fluido y reducir el volumen de aceite que termina reemplazándose antes de tiempo.
También conviene subrayar los límites del sellado. Un depósito cerrado no elimina la contaminación introducida durante el montaje, la reparación de mangueras, el cambio de una bomba o la apertura del sistema para corregir fugas. Tampoco corrige por sí mismo el uso de aceite nuevo sin filtrar, la mezcla de productos incompatibles o la presencia de agua ya incorporada al circuito. Si el origen del problema está aguas arriba, en el llenado, en el almacenamiento, en la limpieza del taller o en una intervención mal ejecutada, el tipo de depósito por sí solo no será suficiente.
Desde una perspectiva ambiental, el mejor indicador no es prometer que el aceite durará más, sino demostrar con análisis consecutivos que disminuyen las partículas, el agua y los productos de degradación, sin aumentar el desgaste ni comprometer la seguridad operativa. Esa verificación debe apoyarse en herramientas reconocidas como el código ISO 4406 para partículas, los análisis de laboratorio para agua, viscosidad y número ácido, y las recomendaciones específicas del fabricante del equipo y del lubricante. En la práctica, el valor está en la trazabilidad: registrar, comparar y corregir antes de que ocurra una falla costosa o un derrame evitable.
En ese sentido, la publicación original de Fluid Power Journal ofrece una referencia útil al mostrar que aislar el fluido del ambiente puede disminuir una vía relevante de contaminación. Pero esa idea debe complementarse con las buenas prácticas de mantenimiento, no sustituirlas. Un depósito abierto bien cuidado puede funcionar correctamente en muchas aplicaciones; un depósito cerrado mal gestionado también puede contaminarse y fallar. La diferencia no la hace solo el diseño, sino la disciplina operativa.
Para tomar una decisión acertada, conviene cerrar la evaluación con estas preguntas: ¿qué tan sensible es el circuito?, ¿cuánto cuesta una parada?, ¿cuál es el nivel real de polvo y humedad en la operación?, ¿se filtra el aceite nuevo?, ¿se muestrea en un punto representativo?, ¿el personal tiene procedimientos claros para llenar, purgar y mantener el sistema? Si la respuesta a estas preguntas no es satisfactoria, cambiar de depósito no resolverá el problema de fondo.
En Servimangueras y el grupo Hidinsa, la prioridad es ayudar a que cada sistema hidráulico trabaje con fluido limpio, componentes protegidos y mantenimiento verificable. Si tu operación necesita revisar respiradores, filtración, acoples, mangueras o prácticas de control de contaminación, el mejor siguiente paso es evaluar el circuito completo, no solo el tanque. Analizar el punto de ingreso de contaminantes, la compatibilidad del aceite y el método de mantenimiento permite decidir con mayor seguridad si conviene conservar un depósito abierto, mejorar su respiración y filtración, o avanzar hacia una solución cerrada más controlada.
En resumen: la sostenibilidad en hidráulica no se logra por intuición, sino con control de contaminación, análisis de aceite, filtración adecuada y decisiones basadas en datos. Si deseas reducir pérdidas de fluido, prolongar la vida del aceite y mejorar la confiabilidad de tus equipos, el primer paso es revisar cómo está entrando la contaminación y qué tan bien está protegido tu sistema hoy.
Fuente técnica consultada: Fluid Power Journal: Closed vs Open Hydraulic Reservoirs.